冲压件加工:从材料利用率到模具精度的全流程解析
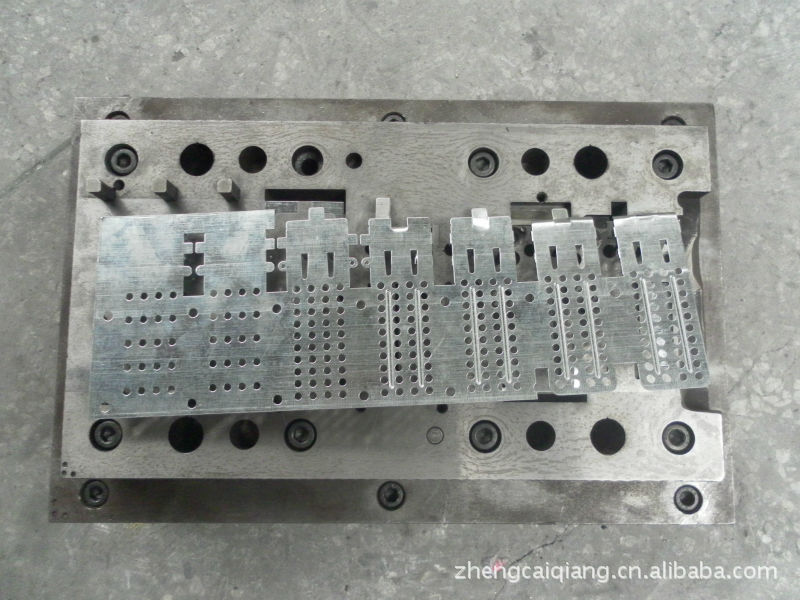
在制造业的零部件供应链里,冲压件加工是少数几个既能保证大批量一致性、又能把单件成本压到极低成形方式之一。据中国模具工业协会的行业统计,冲压模具约占我国模具总产值的四成左右,而一辆普通乘用车上,冲压类零件的数量通常在1500个上下,其中车身覆盖件与结构件占比超过六成。这组数据背后,是冲压工艺在效率与精度之间长期博弈的结果。
一、工艺路径:从卷料到成品的四道关口
冲压件加工并非简单的"压一下",完整的工艺链条通常包含落料、冲孔、成形(弯曲或拉伸)、修边整形四个环节。对于结构复杂的钣金冲压件,往往需要通过连续模加工在多工位级进模上一次完成,条料在模具内依次走位,每分钟冲次可达200至600次。这套流程对送料精度、模具导向结构、卸料方式都有严格要求,任何一环松动,都会直接反映在毛刺高度和孔位偏移上。
二、精度与材料利用率:两个绕不开的硬指标
普通冲压件的尺寸公差一般控制在IT9至IT12之间,精密件可做到IT7。以常见的1.5mm冷轧板为例,冲裁间隙通常取料厚的8%至12%,间隙偏小会导致模具刃口磨损加快,偏大则毛刺明显。拉伸模具加工还要应对回弹问题——高强度钢板成形后的回弹量可达5%至15%,必须在模具设计制造阶段通过补偿角预修正。
材料利用率是另一条生命线。单工序模的材料利用率多在60%至70%,而经过排样优化的级进模可提升到80%以上。对于不锈钢冲压件这类单价较高的材料,几个百分点的利用率差异,摊到年产量上就是可观的成本空间。
三、材料选型决定模具寿命与成本结构
- 冷轧板SPCC/SPCD:成形性好,适合家电外壳、支架类零件,是通用性最强的选择。
- 镀锌板:耐蚀性提升,多用于空调、配电箱等有防锈要求的场景。
- 不锈钢304/430:强度高、加工硬化明显,对模具材质与刃口处理要求更高。
- 铝合金5052/6061:轻量化趋势下用量增长,但易粘模,需配套专用润滑方案。
四、加工价格由什么决定
客户最常问的是模具加工价格,实际上冲压件的报价逻辑分两段:一次性模具费用与单件加工费。模具费用取决于工位数、模板层数、是否需要氮气弹簧与精密导柱;单件费用则与材料单价、冲次效率、后续表面处理挂钩。一套中等复杂度的五金冲压模具,开发周期通常在15至30天,批量越大,单件成本被摊薄越明显。
五、常州产业集群下的交付逻辑
常州及周边地区聚集了大量汽车零部件、家电与新能源配套企业,对冲压件的需求呈现"多品种、中等批量、交期紧"的特征。本地化的常州模具加工配套,能让模具试模、修模与小批量验证在同一区域内完成迭代,显著压缩从图纸到量产的时间。对于新能源电池壳体、电机铁芯这类对平面度与毛刺极为敏感的产品,就近协作的价值尤为突出。
冲压件加工的本质,是把材料性能、模具精度与生产节拍三者对齐。选对工艺路线,比单纯压低单价更能决定一个项目的最终成本。